


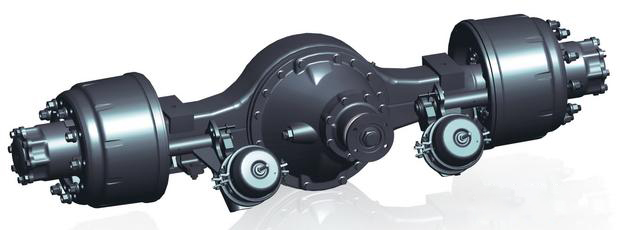
Cyfeirir at yr echelau gydag olwynion ar ddwy ochr y cerbyd isaf (ffrâm) gyda'i gilydd fel echelau ceir, ac yn gyffredinol gelwir yr echelau sydd â galluoedd gyrru yn echelau. Y prif wahaniaeth rhyngddynt yw a oes gyriant yng nghanol yr echel (echel). Yn y papur hwn, gelwir yr echel ceir gyda'r uned yrru yn echel y ceir, a gelwir y cerbyd heb yr yriant yn echel y ceir i ddangos y gwahaniaeth.
Gyda'r galw cynyddol am logisteg a chludiant, mae rhagoriaeth echelau ceir, yn enwedig trelars a lled-drelars, mewn cludiant proffesiynol a gweithrediadau arbennig yn dod yn fwyfwy amlwg, ac mae galw'r farchnad wedi cynyddu'n sylweddol.
Mae'r dechnoleg hon yn dadansoddi proses beiriannu'r echel, yn gobeithio helpu cwsmeriaid i ddewis peiriant CNC mwy addas.
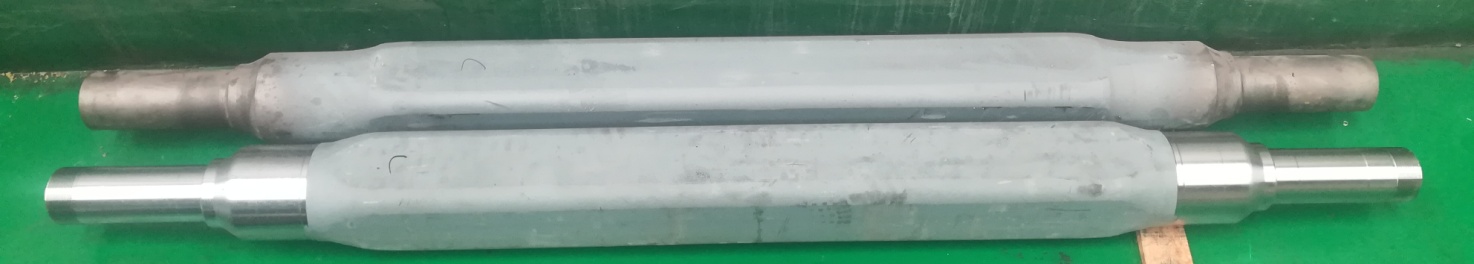
Y broses gynhyrchu newydd ar gyfer echel gyffredinol y ceir:
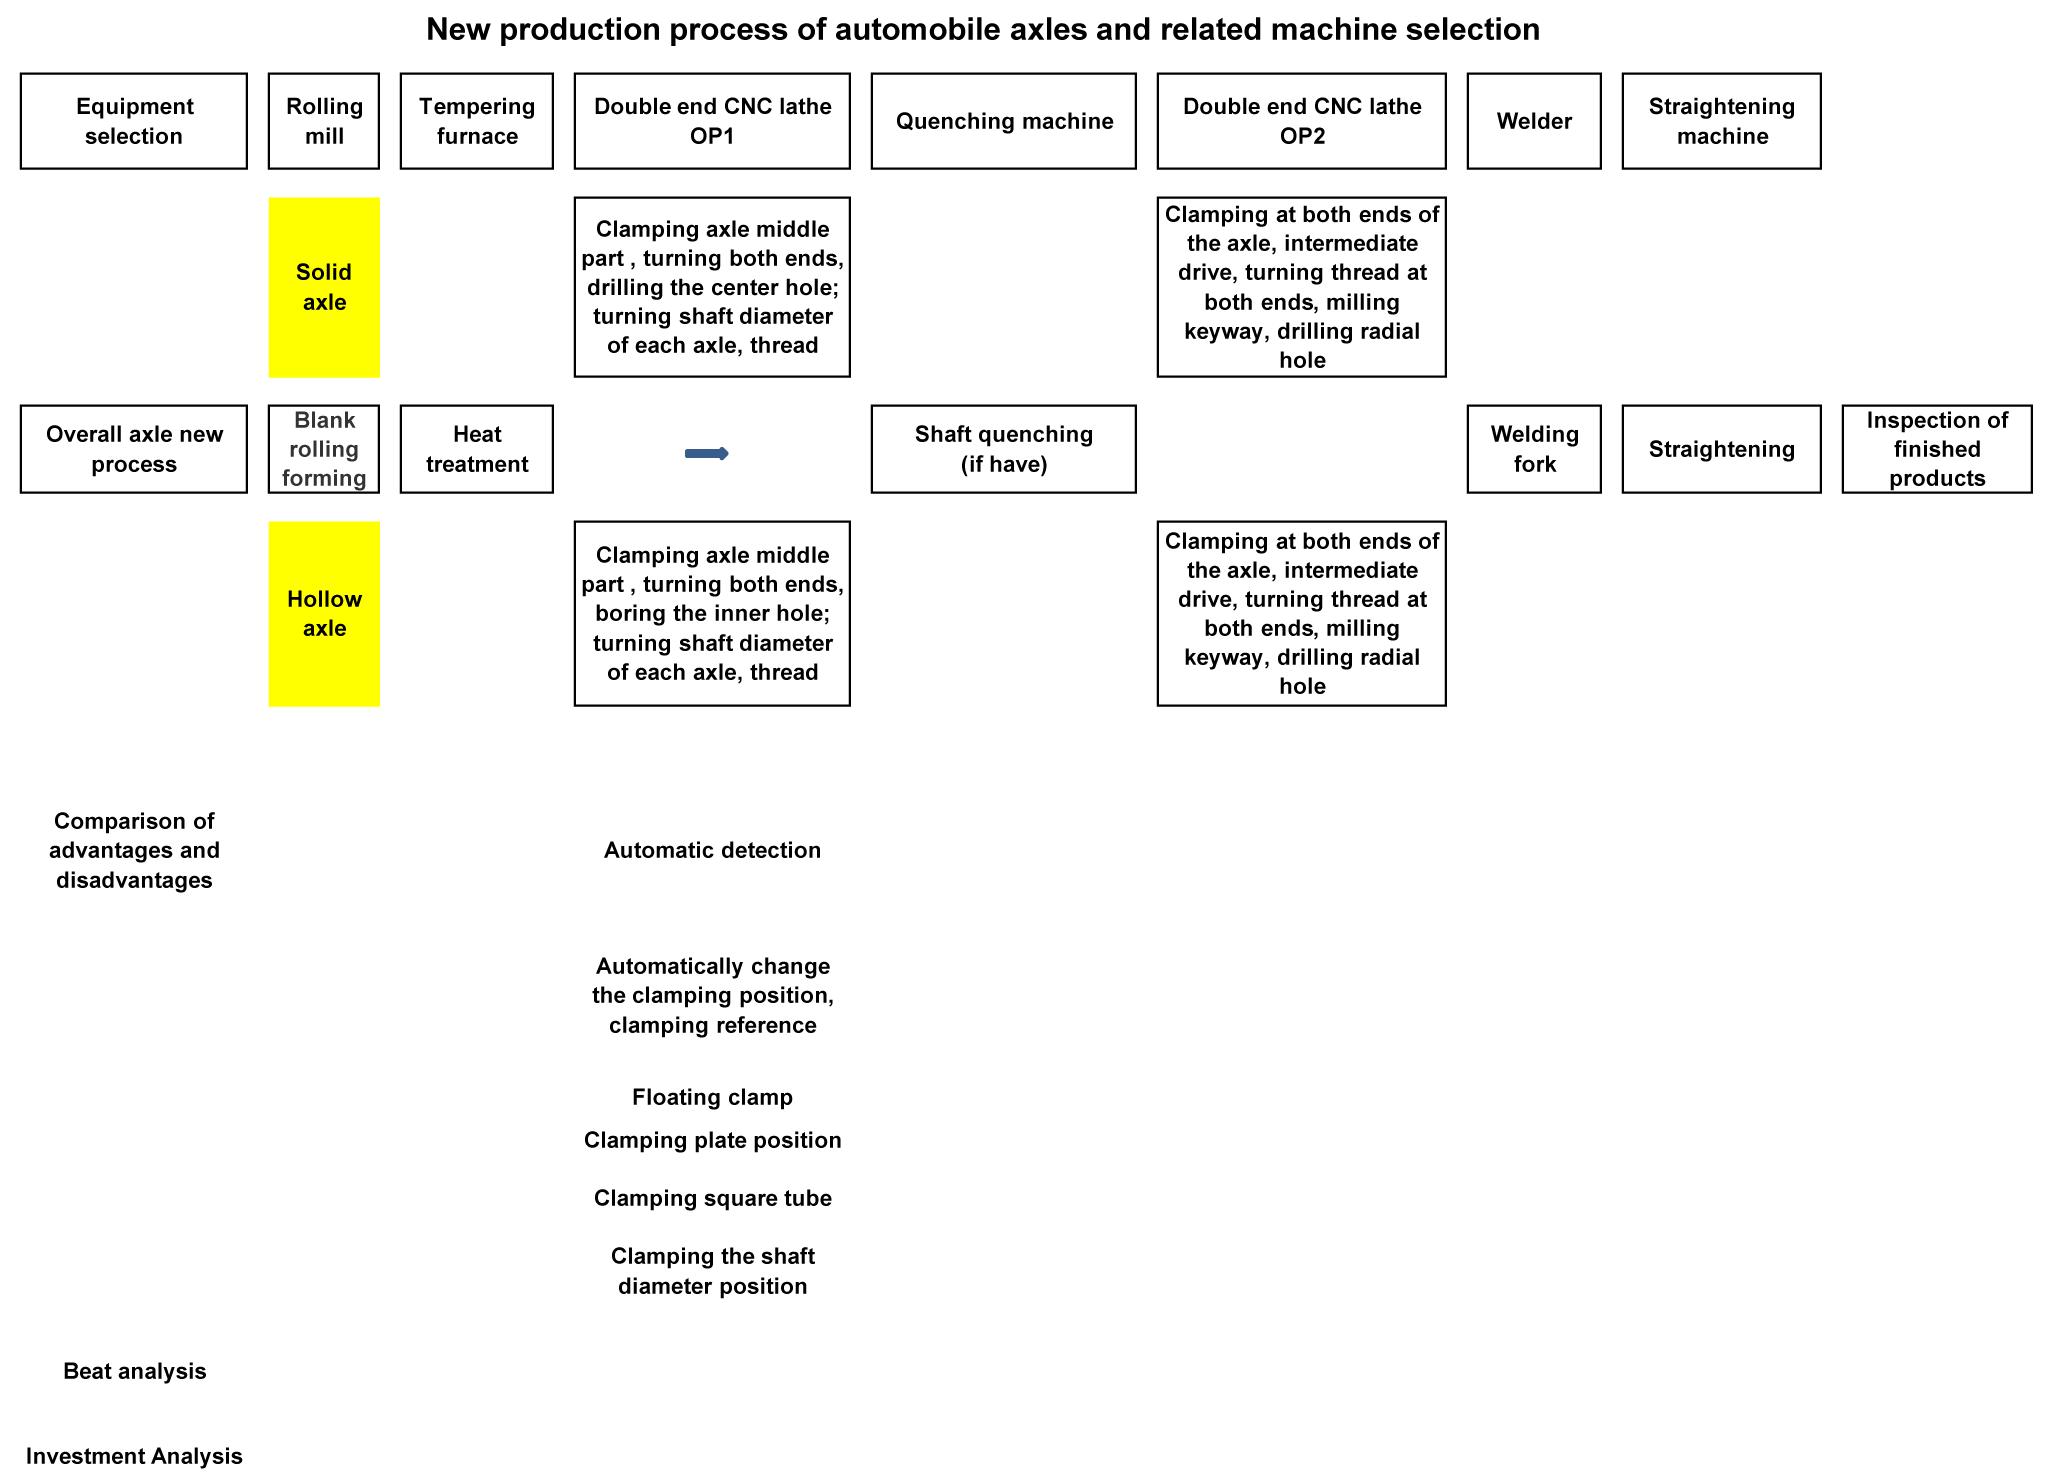
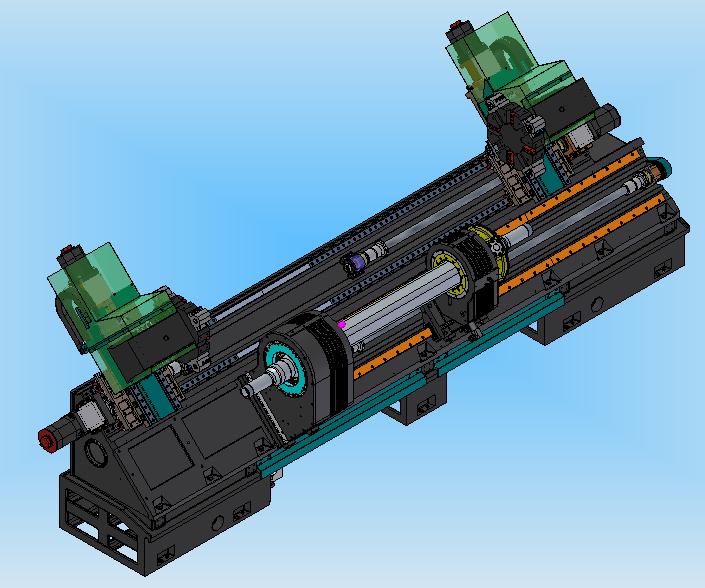
O'r broses gynhyrchu newydd, y peiriant melino a ddefnyddir ar gyfer peiriannu (echel solet) neu beiriant diflasu dwy ochr (echel wag) ynghyd â thro CNC, melino OP1 traddodiadol, dilyniant troi OP2, OP3, a hyd yn oed drilio a melino OP5 Gellir ei ddisodli gan y tro CNC dwbl-ben OP1.
Ar gyfer echelau solet lle nad oes angen diffodd diamedr y siafft, gellir cwblhau'r holl gynnwys peiriannu mewn un gosodiad, gan gynnwys melino rhigolau allweddol a drilio tyllau rheiddiol. Ar gyfer echelau gwag lle nad oes angen diffodd diamedr y siafft, gellir gwireddu'r safon clampio trosi awtomatig yn yr offeryn peiriant, a gellir cwblhau'r cynnwys peiriannu gan un offeryn peiriant.
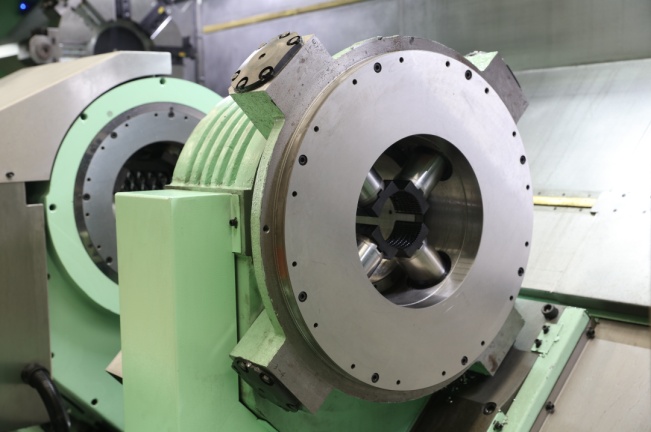
Mae dewis turnau CNC arbennig echel dwbl-ben i beiriannu'r echelau yn byrhau'r llwybr peiriannu yn sylweddol, a bydd math a maint yr offer peiriant a ddewisir hefyd yn cael eu lleihau.
Mantais a nodwedd y peiriant dewis prosesau newydd:
1) Crynodiad y broses, lleihau amseroedd clampio'r darn gwaith, lleihau'r amser prosesu ategol, gan ddefnyddio'r dechnoleg prosesu ar yr un pryd yn y ddau ben, mae effeithlonrwydd cynhyrchu wedi'i wella'n sylweddol.
2) Mae clampio un-amser, prosesu ar yr un pryd ar y ddau ben yn gwella cywirdeb peiriannu a chyd-echelinedd yr echel.
3) Byrhau'r broses gynhyrchu, lleihau trosiant rhannau ar y safle cynhyrchu, gwella effeithlonrwydd y defnydd o'r safle, a helpu i wella trefniadaeth a rheolaeth cynhyrchu.
4) Oherwydd y defnydd o offer prosesu effeithlonrwydd uchel, gellir ei gyfarparu â dyfeisiau llwytho a dadlwytho a dyfeisiau storio i gyflawni cynhyrchu cwbl awtomataidd a lleihau costau llafur.
5) Mae'r darn gwaith wedi'i glampio yn y safle canolradd, mae'r clampio yn ddibynadwy, ac mae'r trorym sydd ei angen ar gyfer torri'r offeryn peiriant yn ddigonol, a gellir cyflawni'r swm mawr o droi.
6) Gellir cyfarparu'r offeryn peiriant â dyfais canfod awtomatig, yn enwedig ar gyfer yr echel wag, a all sicrhau trwch unffurf yr echel ar ôl peiriannu.
7) Ar gyfer echelau gwag, pan fydd y tyllau mewnol ar ddau ben y dilyniannwr OP1 wedi'u gorffen, bydd y cwsmer traddodiadol yn defnyddio un pen i godi'r clamp a'r pen arall i ddefnyddio'r stoc gynffon i dynhau'r darn gwaith ar gyfer troi, ond mae maint y twll mewnol yn wahanol. Ar gyfer y twll mewnol llai, nid yw'r anhyblygedd tynhau yn ddigonol, nid yw'r trorym tynhau uchaf yn ddigonol, ac ni ellir cwblhau torri effeithlon.
Ar gyfer y turn wyneb dwbl newydd, yr echel wag, pan fydd y tyllau mewnol ar ddau ben y cerbyd wedi'u gorffen, mae'r peiriant yn newid y modd clampio yn awtomatig: defnyddir y ddau ben i dynhau'r darn gwaith, ac mae'r gyriant canol yn arnofio'r darn gwaith i drosglwyddo trorym.
8) Gellir symud y penstoc gyda darn gwaith clampio hydrolig adeiledig i gyfeiriad Z y peiriant. Gall y cwsmer ddal y safle yn y tiwb sgwâr canol (tiwb crwn), safle'r plât gwaelod a safle diamedr siafft yr echel yn ôl yr angen.
Casgliad:
Yng ngoleuni'r sefyllfa uchod, mae gan ddefnyddio turnau CNC pen dwbl i beiriannu echelau ceir fanteision sylweddol dros brosesau traddodiadol. Mae'n dechnoleg gweithgynhyrchu uwch a all ddisodli offer peiriant traddodiadol o ran proses gynhyrchu a strwythur peiriant.
Amser postio: Mawrth-15-2021